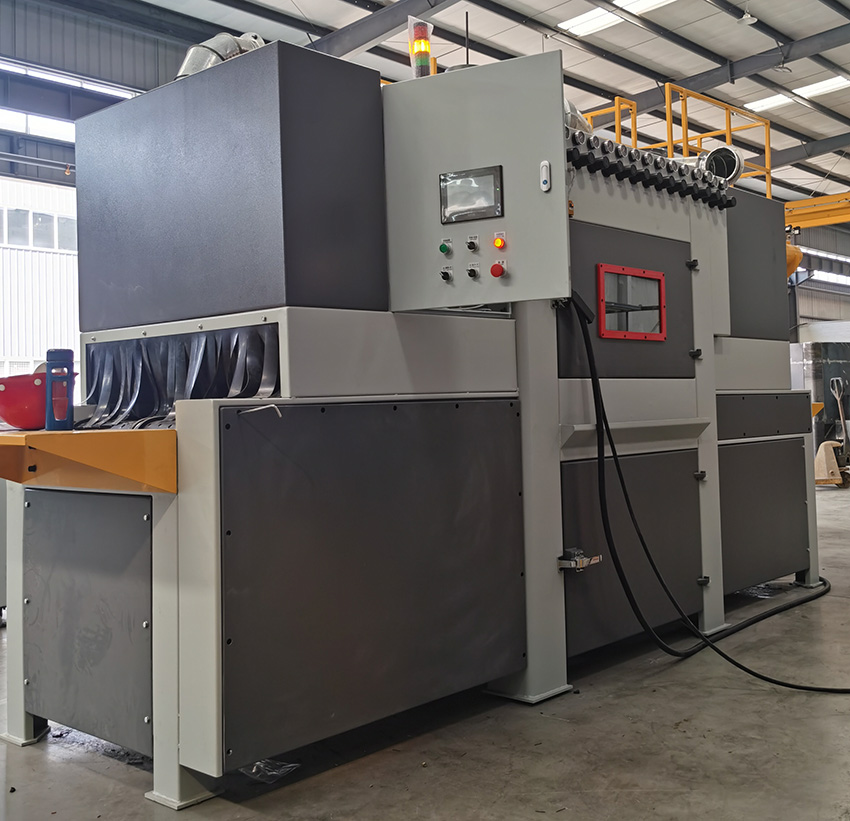

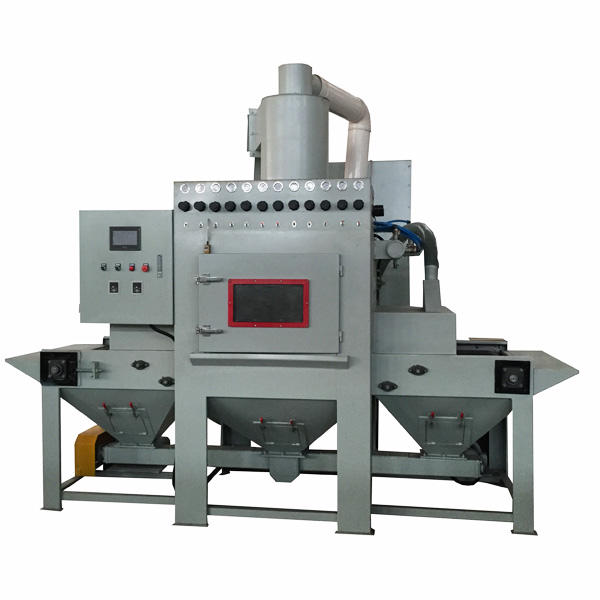
多喷枪自动喷砂机喷枪不同步?完整同步调试实操教程
很多多枪自动喷砂机,新机好用、越用越不稳定:出现有的喷枪喷得快、有的喷得慢、出砂断续、摆动错位、扫射重叠不均、局部深浅色差、一边干净一边偏浅。
大部分客户以为是喷枪坏了,其实90%都是多枪不同步、行程参数不一致、气路砂路压差失衡、机械走位偏移导致。
作为喷砂设备制造厂家,我给大家整理一套现场可直接照着操作的多喷枪同步调试完整流程,无需专业电工,即可快速恢复整机同步、纹理统一、无色差量产状态。
一、先判断:喷枪不同步的典型故障现象
1、多枪摆动速度不一致,出现接刀痕、扫射断层;
2、部分喷枪出砂断断续续、忽大忽小;
3、工件左右纹理不一、一边深一边浅;
4、开机初期正常,运行几分钟后错位偏移;
5、枪组启停时间差大,头部尾部喷砂不均匀。
出现以上问题,直接按下面步骤逐项调试即可解决。
二、第一步:机械水平与枪座基准复位(基础关键)
电控参数再准,机械歪了永远不同步。
1、检查横向摆动横梁是否水平、无倾斜、无卡顿;
2、紧固所有喷枪固定座、调节螺丝,杜绝松动偏移;
3、统一每把喷枪的喷射角度、枪距高度、伸出长度;
4、确保每支枪摆动顺滑,无机械卡滞、无摩擦阻力差异。
多枪同步的前提:机械位置完全统一,阻力完全一致。
三、第二步:气路压力同步校准(解决忽快忽慢)
多枪最常见问题:分压不均,导致有的枪力道足、有的枪力道弱。
1、检查总进气压力稳定在标准工作区间,气压无波动;
2、每把喷枪独立调压阀归零重新校准,保证每枪工作压力完全一致;
3、检查气管长度、管径一致,无折管、无堵管;
4、更换老化漏气接头,杜绝单枪泄压、压差失衡。
气压不同步,直接导致扫射速度、击打力度不一致,产生批量色差。
四、第三步:砂路流量同步调试(解决出砂不均)
1、将所有调砂阀刻度统一归零,重新同步微调;
2、观察每把枪出砂状态,保证砂量均匀、无断砂、无飘砂;
3、清理每路砂管内部积砂、结块、堵塞;
4、检查砂料高度一致,避免个别枪供砂不足。
注意:多枪绝对不能单枪大调砂量,必须统一刻度、同步微调,才能保证整面喷砂均匀。
五、第四步:电控程序行程同步校准(核心步骤)
长期运行后编码器、行程参数会轻微偏移,是后期不同步的核心原因。
1、进入设备控制系统,恢复摆动行程初始参数;
2、统一设置:摆动速度、往返频率、启停延时、限位行程;
3、调整左右启停缓冲参数,杜绝单枪启停过快、过慢;
4、多枪模式统一开启同步联动模式,关闭单枪独立速度差异;
5、试运行空摆,观察所有喷枪摆动完全同步、无先后时差。
所有枪组做到:同速、同程、同时启停。
六、第五步:磨损件统一排查更换(隐形故障点)
很多现场只调参数,忽略损耗件差异:
1、多枪喷嘴磨损程度不一致,出砂扩散角度不同;
2、枪套、砂管磨损差异,导致流量偏差;
3、电磁阀老化、响应速度不一样。
实操建议:多枪设备尽量统一批次更换喷嘴、砂管、易损件,保证硬件状态一致,从硬件层面杜绝不同步。
七、第六步:带料试机、参数锁定保存
1、空载摆动同步无误后,放入工件带料试喷;
2、观察整面纹理均匀度,微调平衡参数;
3、无深浅、无接刀痕、无错位后,直接锁定整套工艺参数;
4、保存为固定配方,后续一键调用,杜绝人为调参误差。
八、长期预防:如何永不脱同步
1、每周紧固一次枪座、检查机械走位;
2、每月统一校准一次多枪气压、砂量参数;
3、易损件成对、成套更换;
4、避免频繁大幅度乱调参数,保持程序固化。
厂家总结
多喷枪不同步,不是设备故障,是机械偏移、气压失衡、砂量不均、参数错位积累导致的工艺问题。按照以上整套流程调试,可彻底解决多枪喷砂错位、色差、接刀痕、纹理不均等问题,恢复设备批量高精度量产能力。
我司作为源头喷砂设备厂家,所有多枪自动喷砂机出厂均做同步校准、参数固化,并提供上门调试、技术指导、设备升级服务,帮客户稳定品质、降低返工、提升产能。