
买喷砂机,最怕"看着挺好,用起来不行"。尤其是不锈钢精密哑光,效果到底达不达标,验收阶段就必须说清楚。这篇文章从实操角度,给出一套可执行的验收思路,帮您把钱花得明明白白。
01 先定义:什么叫"精细哑光达标"
验收前,先和供方把标准定死。参考装饰用不锈钢相关标准,磨砂(哑光喷砂)表面的常见验收区间是:
表面粗糙度 Ra:0.4–1.6 微米,属于精细哑光的常规范围,具体按您的产品定位定值;
均匀度:不低于 95%,表面无局部粗、细差异;
外观四要素:均匀、细腻、无色差、无缺陷——无条纹、无斑点、无阴阳面;
薄板还要额外盯变形:精密不锈钢薄板对冲击敏感,喷砂后不得翘曲、变形。
标准先写进技术协议,后面验收才有依据。
02 验收前准备:样件怎么选才有效
验收效果好不好,样件选错全白搭:
用您自己的真实工件,材质、表面状态与量产件一致,不要拿"特供样件"验收;
同批次至少准备多件,方便对比批量一致性;
备好检测工具:粗糙度仪、光泽度仪、色差仪(或用标准对比样板);
打样满意的工件当场封存留档,作为后续批量生产的对照基准。
03 试喷打样:重点看四个指标
这是验收的核心环节,建议逐项过:
粗糙度 Ra:用粗糙度仪多点测量,单件不少于 3 个测点、多件抽样对比,Ra 波动建议控制在 ±0.1 微米以内——波动越大,说明设备稳定性越差;
均匀性:在自然光下从正面、侧面、45° 等多个角度观察,表面应均匀一致,没有阴阳面、条纹、斑点,不同区域手感细腻程度一致;
哑光与色差:光泽度偏差控制在 ±5GU 左右,色差 ΔE≤1.5 可验收(要求高可谈内控值),表面应为均匀漫反射、无方向性纹理;
工件损伤:检查无划伤、无过喷、无磕碰,薄板件复测尺寸确认无变形。
04 设备本身查什么:不能只盯样品
样品好看只是第一步,设备靠不靠谱要单独验收:
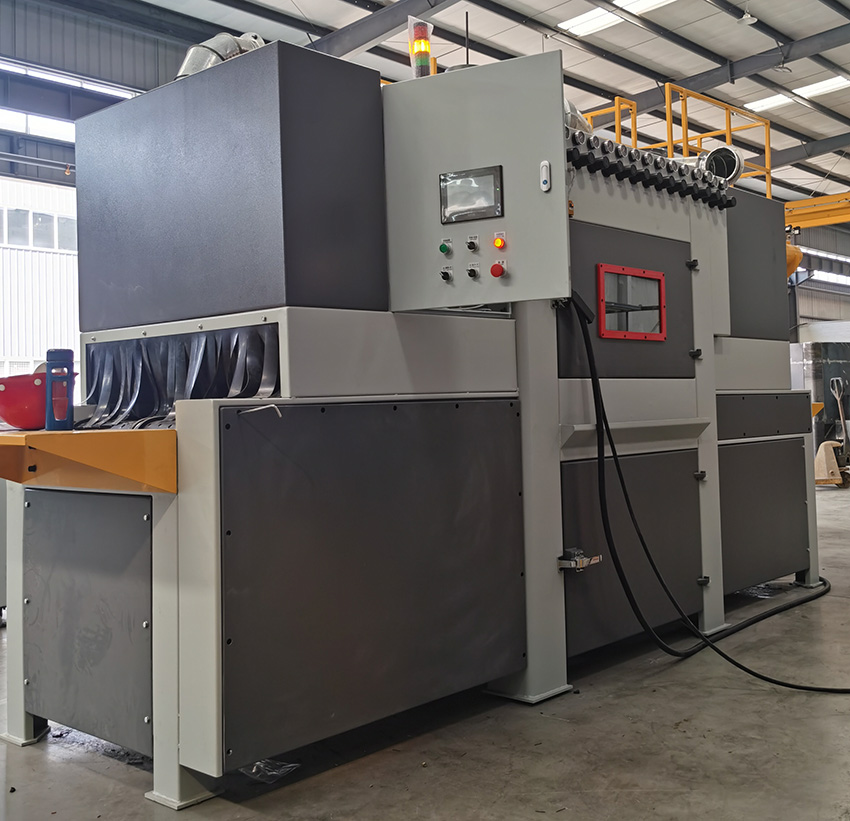
产能效率:喷砂效率应达到设计产能的 90% 以上,工件合格率不低于 98%;
参数可复现:关机重启、隔天再试,效果应保持一致,工艺参数能固化保存、随时调用;
环保与噪音:整机运行噪音建议不超过 85 dB(A),粉尘不外泄、除尘系统有效,排放达标;
安全联锁:开门自动停机、急停按钮灵敏可靠;
运行稳定性:连续试运行数小时,无故障、无漏砂、磨料回收筛分正常。
05 常见验收误区,别踩坑
只看打样漂亮,不验证参数能否复现——复现不了,量产就是灾难;
只测一件,不看批量一致性——喷砂机最大的价值就在"每件都一样";
忽略环保和噪音——装完才发现超标,整改成本极高;
不签验收报告、不留样件——后面出问题没有依据。
06 验收合格,该拿走的四样东西
双方签字确认的验收报告(含效率、精度、稳定性等实测数据);
封存样件,作为量产基准;
固化参数表/工艺卡,方便车间复制工艺;
操作与维护培训,覆盖开机、调参、磨料更换、滤芯清洁、保养周期。
结尾
一套标准的验收流程,既是保护您的投资,也是检验设备厂家的真功夫。如果您正在评估不锈钢精密自动喷砂设备,或想确认现有设备能不能达到精细哑光要求,把工件材质、尺寸、表面要求发给我们,我们出验收方案、支持试件打样——把"达标"写进合同,而不是留在口头。