
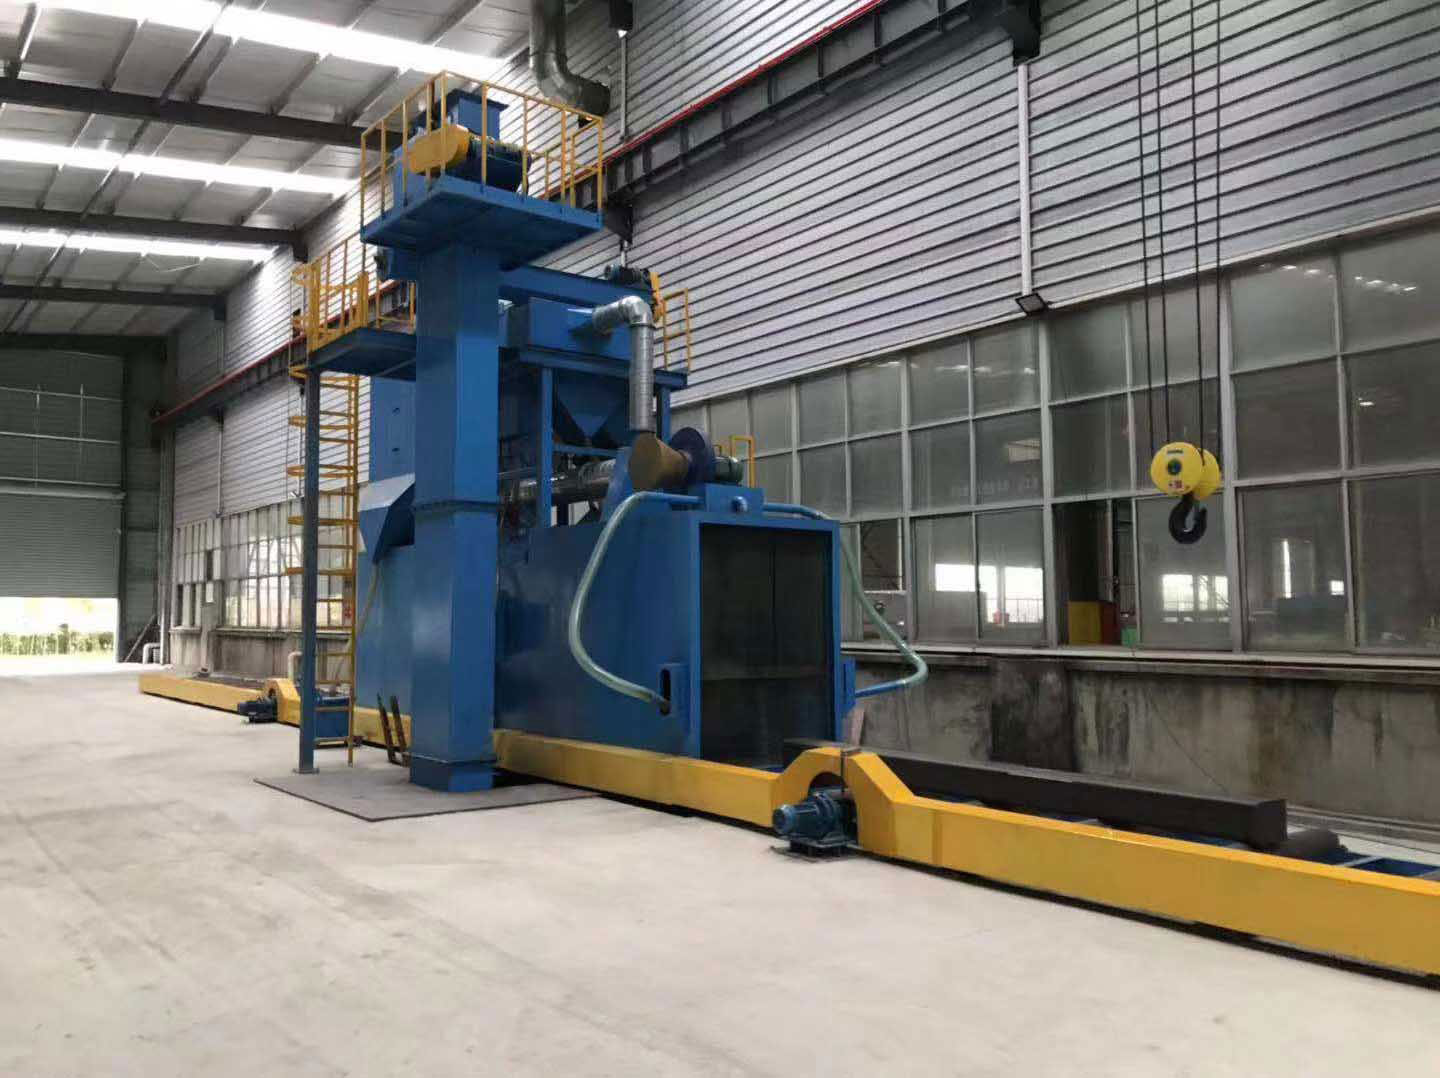
机械式回收喷砂房螺旋输送机堵料:原因与解决措施
在机械式回收喷砂房系统中,螺旋输送机承担着将磨料从回收斗输送回提升机、实现循环利用的关键任务。它一旦堵料,喷砂作业被迫中断,轻则影响效率、增加清理工时,重则导致电机过载烧毁、螺旋叶片与槽体损坏。堵料看似是"突发故障",实则是多个环节问题长期积累的结果。下面按"原因—对策"的逻辑为您系统梳理。
一、堵料的主要原因
磨料受潮,粘性增大。磨料含水率超标后,颗粒之间及与槽壁的摩擦力显著增加,螺旋叶片推不动砂料,物料在进料段越积越多,最终堵塞。南方梅雨季、潮湿季节或砂房通风不良时尤为多发,这是堵料最常见的原因。
异物混入,卡住螺旋。工件上的焊渣、铁屑、钢丝断头、锈皮块等异物未经过滤直接进入螺旋槽,卡在叶片与槽底之间,轻则加剧磨损,重则卡死螺旋轴。
细粉过多,槽底板结。磨料循环多次后破碎产生的细粉、粉尘比例升高,细粉在槽底受潮压实后形成板结层,既降低输送能力,又加速叶片磨损,日积月累形成堵料。
进料量超过输送能力。回收斗下料口开度过大或一次投放量过多,螺旋槽内物料充满率过高,超出输送机额定输送量,物料来不及排走,在进料段堆积堵死。
叶片磨损,推力不足。螺旋叶片长期使用后磨损变短、与槽体间隙变大,输送推力下降,物料在长距离槽体中部推不动、积成料堆,最终堵料。
停机后余料板结,启动即堵。停机后槽内残留砂料吸附潮气结块,再次开机时螺旋无法推动板结块,表现为"一启动就堵",常见于长时间停用或跨夜停机后。
安装与设计细节埋下隐患。槽体安装角度不当、螺旋轴同心度偏差、下料口位置不合理等,会造成局部输送阻力过大,初期不明显,但会在运行一段时间后集中爆发。

二、堵料的解决与预防措施
从源头管好磨料。磨料入库先查含水率,受潮磨料烘干后再使用;喷砂房内保持通风除湿,控制环境湿度。同时在回收系统中配置磁选加风选等除杂装置,及时拦截铁屑、焊渣和过大颗粒,避免异物进入螺旋槽。
让设备本身更"抗堵"。选用耐磨合金叶片,适当补偿磨损间隙,保持稳定输送推力;采用变频调速,根据进料量自动匹配螺旋转速,避免满载启动与过载运行;槽体采用大圆弧过渡等防堵设计,并预留观察检修口,一旦堵料可快速定位、快速清理。
规范操作,把住使用关。控制回收斗下料量,做到均匀连续给料,避免集中大流量冲击;停机前先停止供砂,让螺旋空转1至2分钟排空槽内余料再关机;长期停用前彻底清槽,防止余料受潮板结。
定期维护,把隐患消灭在堵料之前。定期检查叶片磨损量、螺旋轴同心度与轴承润滑状态,磨损超限及时更换;关注电机运行电流与传动链条状态,发现电流异常升高、链条松弛及时处理,避免过载损伤扩大故障。
三、选型时如何从源头规避堵料
螺旋输送机的堵料问题,很多在设备选型阶段就已埋下伏笔。选购机械式回收喷砂房时,建议重点确认三点:一是输送机是否采用耐磨材质,螺距、转速设计是否与您使用的磨料粒度和输送距离匹配;二是回收系统是否标配完整的除杂、分离装置;三是厂家能否提供安装调试、操作培训与定期维保等配套服务。
作为喷砂设备源头厂家,我们在机械式回收喷砂房的设计中,会结合用户实际的砂料特性、输送距离与现场工况,对螺旋输送机做针对性配置,并提供从安装调试到后期维护的全流程服务,帮助用户把堵料问题解决在发生之前。如果您的喷砂房螺旋输送机正在频繁堵料,欢迎与我们联系,我们将结合您的现场工况,给出针对性的排查与改造方案。