
多抛头抛丸机抛头出力不一致,同步校准教程
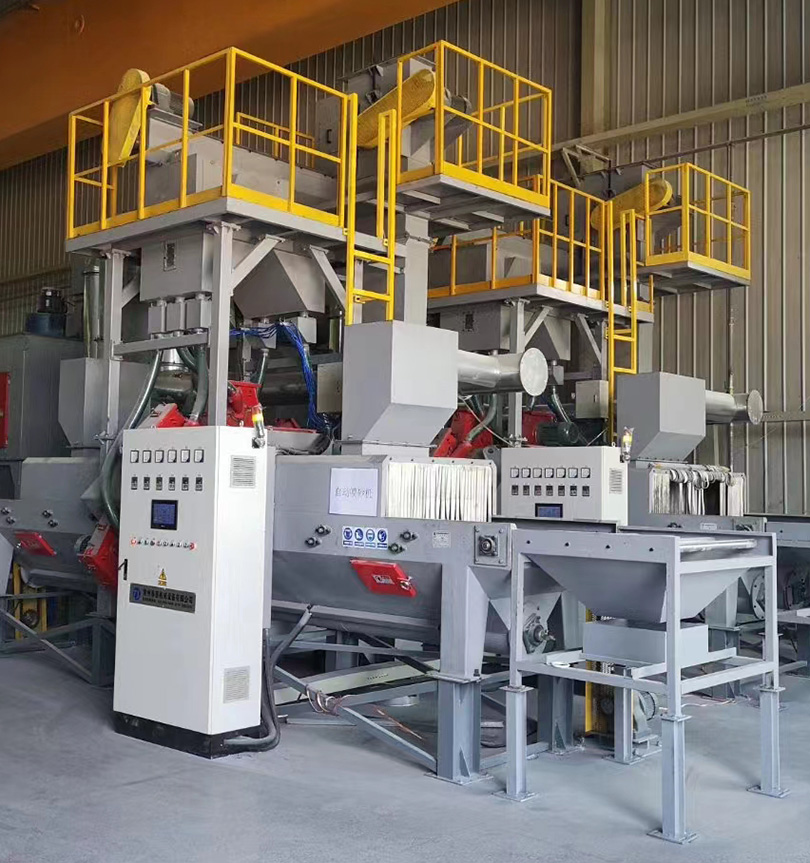
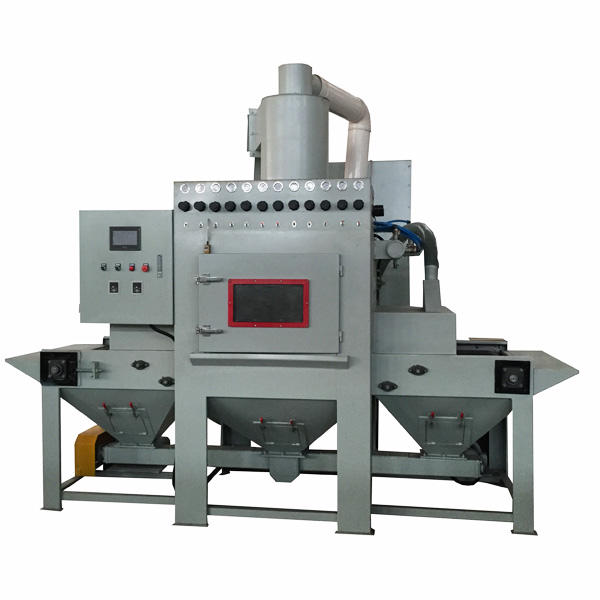
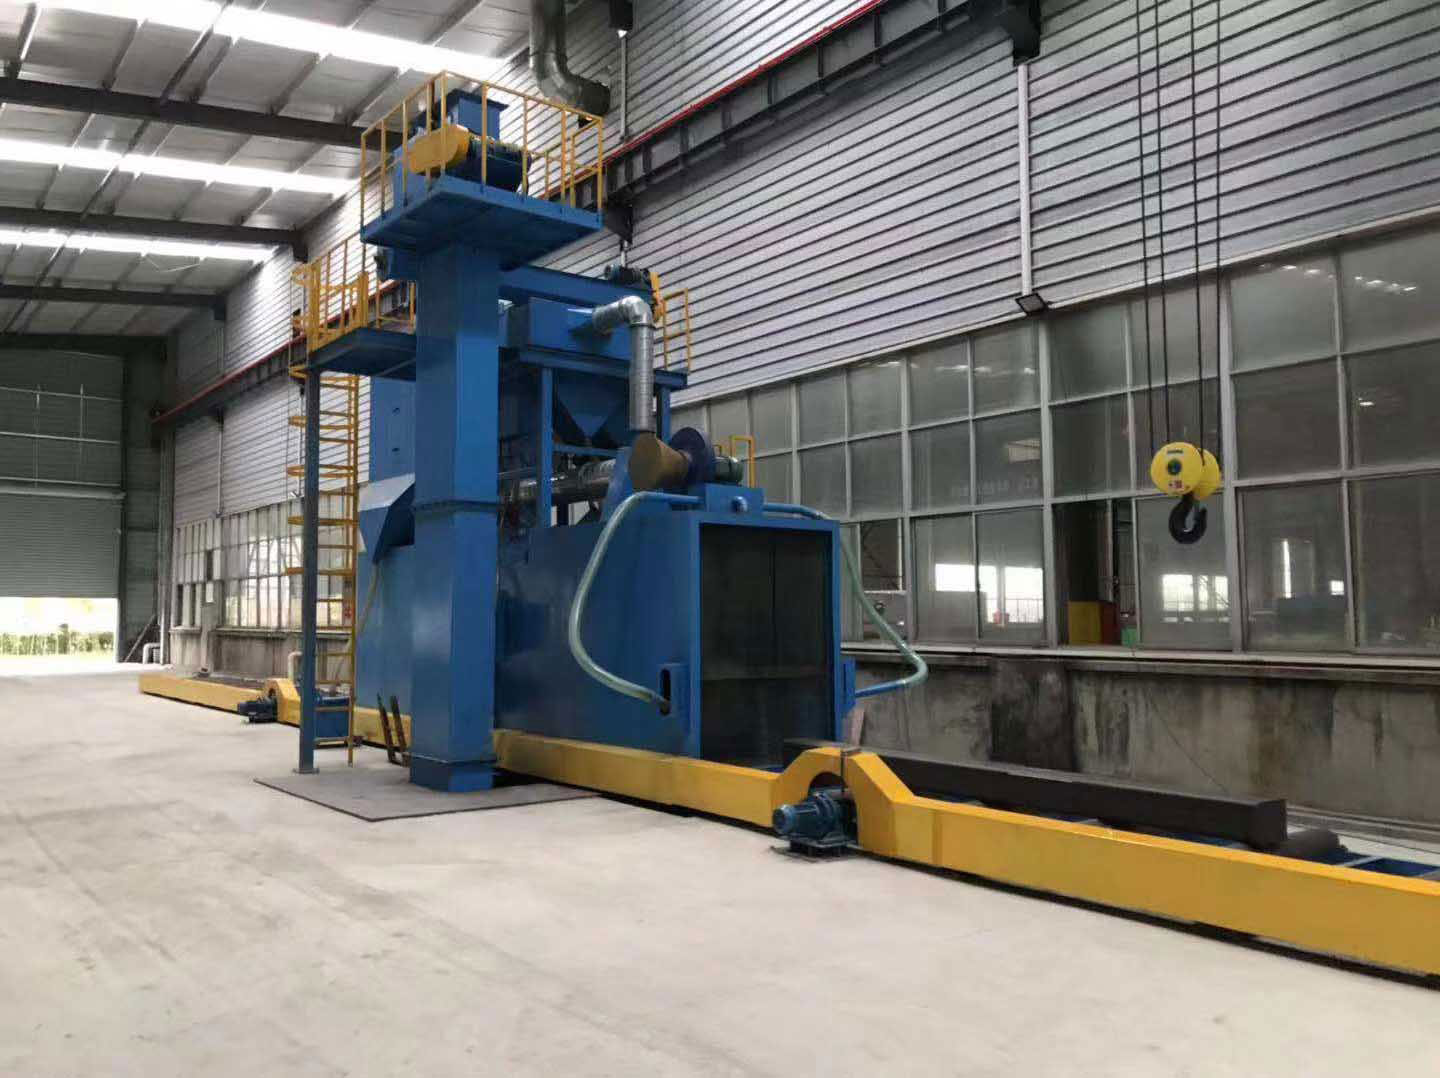
多抛头抛丸机依靠多组抛丸器协同作业,是钢结构、铸件、铝型材、工程机械零部件批量表面除锈、氧化皮清理、表面强化的主力设备。设备搭载多抛头分布式布局,可从不同角度覆盖工件,清理效率高、适合流水线连续生产;配合变频控制系统,支持独立调节每组抛头转速、供丸流量,适配不同材质与工艺要求,也是很多涂装预处理生产线的标配机型。但长期运行后,经常出现各抛头出力不均衡,工件局部清理不到位、表面粗糙度色差明显,要么局部过抛损伤基材,要么漏抛返工,同时还会造成钢丸浪费、能耗升高、抛头配件磨损快慢不一。下面为大家带来完整的同步校准流程,先排查基础工况,再逐项同步参数,最后验证固化,帮助设备稳定输出一致的抛丸效果。
校准前务必遵守安全规范,整机断电上锁,确认斗提机、螺旋输送、抛头电机完全停机,仓内无抛丸风险,再开展拆解检查。
第一步,基础部件一致性检查,从根源消除出力偏差。出力差异很多时候来自配件磨损不统一。逐一拆开各个抛头端盖,检查叶片、分丸轮、定向套磨损状态,不同抛头不能新旧配件混用,同批次抛头尽量使用同一批次、同一规格配件;叶片重量差需要控制在标准范围内,磨损超标的件直接成套更换,避免叶轮动平衡失衡,抛射力度忽大忽小。检查抛头固定底座、连接螺栓有无松动,电机与抛丸器同轴度是否偏移,轴承有无窜动、异响;皮带传动机型,统一调整每台抛头皮带张紧度,杜绝个别抛头皮带打滑、转速偏低。同步检查丸料品质,整机钢丸规格统一,无大量碎丸、粉尘堆积,分离器流幕均匀,保证给到每个抛头的丸料粒度一致,不会出现单个抛头供料杂质多、流量不稳的情况。
第二步,供丸系统同步校准,统一弹丸供给流量。供丸闸门开度直接决定出丸量,是出力同步的核心控制点。将所有抛头供丸闸先归零,再按照工艺需求同步开启,初步设置相同开度;观察各抛头电机空载与带丸运行电流,电流数值是判断抛丸量最直观的指标,以电流为基准,微调单个闸门,让所有抛头工作电流保持一致,电流偏高代表丸量过大,偏低则供丸不足。检查供丸管道有无堵塞、积渣,管道布局尽量对称,避免管路长短差异造成进料阻力不同,保证每个抛丸器进料通畅稳定,不会出现时断时续供料。
第三步,电气与转速同步校准,锁定抛射速度。配备变频驱动的多抛头机型,进入PLC控制界面,核对每台抛头电机额定参数,统一基准转速;对转速偏差较大的电机单独校准变频器参数,消除通讯、变频漂移带来的转速差。逐一记录每个抛头空载转速,保证各组抛头叶轮旋转速度一致,弹丸获得相同的初速度。同步检查除尘负压,整机除尘风量稳定,各抛头仓内负压均衡,负压差异会改变弹丸抛射轨迹,间接造成视觉上的出力不均。
第四步,抛射扇面对位校准,保证打击区域匹配。在工件正常通过位置放置测试板,少量送丸试抛,观察每一个抛头的抛射带位置、宽度。微调定向套窗口角度,让各个抛头的抛射区域按工艺设计重叠、衔接,避免部分区域叠加打击、部分区域覆盖缺失;记录定向套刻度位置,所有调整参数做好标记,方便后续保养后快速复原。多抛头布局的设备,还要复核抛头安装倾角,倾角变动也会改变有效打击力度。
第五步,带料试生产验证,固化标准参数。完成机械、供丸、转速、抛射角度同步调整后,装入正常生产钢丸,空载试运行几分钟,确认无异常震动、异响,再送入标准工件试抛。清理完成后对比工件不同区域粗糙度、除锈等级,若还有色差、清理效果不一致,回到前面步骤做微量微调,优先微调供丸闸门,不轻易改动转速与抛头安装位置。效果达标后,把各组抛头闸门开度、变频转速、电流区间、定向套位置整理成设备工艺卡,存档留存。
日常预防维护要点:建立定期巡检制度,每班记录各抛头运行电流、震动情况;配件更换时成套、同步更换,不要单独更换某一个抛头易损件;定期清理分离器、提升机内部积渣,防止管路堵塞造成供料失衡;长期停机、大修之后,都要重新执行这套同步校准流程,保障多抛头长期协同稳定工作,减少工件返工,降低钢丸与电力损耗,让整条抛丸产线品质稳定可控。