
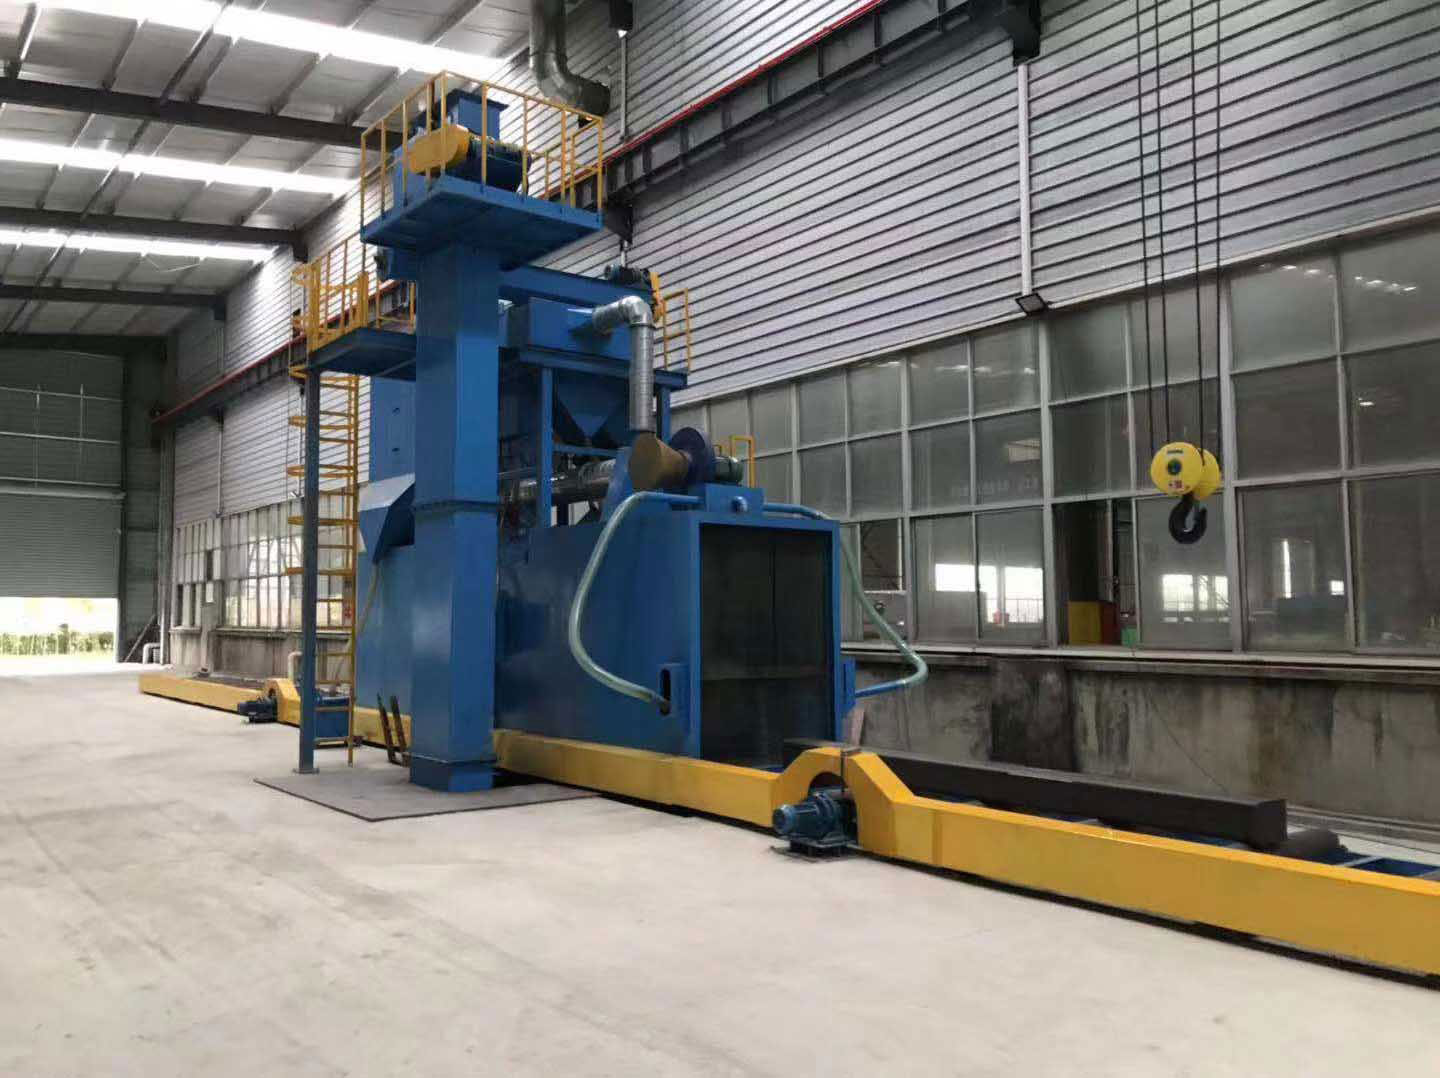
多枪自动喷砂机喷枪不同步|PLC参数校准实操步骤
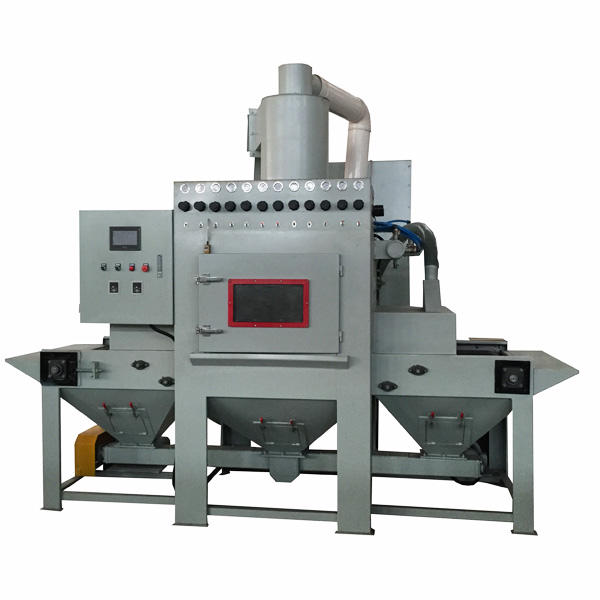
多枪自动喷砂机在五金除锈、钢结构防腐、模具处理等场景中应用广泛,喷枪不同步是用户反馈最集中的问题之一:有的枪先走、有的枪慢半拍,喷出来的砂面深浅不一,工件表面覆盖率忽高忽低,不仅影响除锈等级,还容易造成局部返工。
一、先分清:不同步是机械问题还是参数问题
喷枪不同步的原因通常分三类:机械传动问题(导轨磨损、皮带打滑、枪架间隙)、气路系统问题(各枪供气压力不一致、砂阀堵塞)、电气控制问题(PLC程序参数漂移、伺服或变频响应差异)。其中,PLC参数是最容易忽略、也最常出问题的环节。很多设备用了一两年后出现不同步,往往不是硬件坏了,而是参数被人为改动,或程序内部的计时、位置参数发生了偏差。
判断方法很简单:手动单枪测试。如果每支枪单独动作都正常、速度一致,组合联动时却不同步,基本可以锁定是PLC参数问题,按下面的步骤校准即可。
二、PLC参数校准实操步骤
校准前先做好三件事:断电挂牌,确保作业安全;把当前参数完整记录下来或导出备份,方便出错时恢复;准备好秒表、卷尺等测量工具。
第一步,进入参数界面。在触摸屏或PLC编程软件中找到喷枪运动控制参数组,一般包含行走速度、往复次数、起喷延时、收枪延时、换向点位置等参数。
第二步,校准行走速度。让各枪分别以同一速度指令空跑,测量通过同一段行程的用时。速度参数偏快的枪调低,偏慢的枪调高,直到各枪用时差控制在0.1秒以内(具体以设备精度要求为准)。
第三步,校准起喷与收枪延时。设置喷枪到达工件边缘再起喷、离开前收枪的延时时间,确保各枪在起点和终点同步喷砂,避免首尾出现空喷带或漏喷区。
第四步,校准换向点位置。逐枪记录实际换向位置与设定值的偏差,输入补偿值,使各枪换向点对齐。
第五步,联动试喷验证。放一块试喷样板,用覆盖均匀度检验:同一扫描区域内各枪喷痕深浅一致、边界对齐,说明参数校准完成。如仍有偏差,微调对应枪的参数,重复验证。
三、两个容易被忽略的细节
第一,校准前先确认砂量稳定。砂阀开度不一致会导致喷砂量差异,看起来像不同步,实际是流量不均。正确顺序是先调砂阀、再校参数,顺序不能反。
第二,每次换砂、换喷枪或维修后都要重新确认参数。参数是会漂移的,建议把这项检查纳入定期点检内容,避免问题积累。
喷枪不同步看着复杂,按先机械、后气路、再参数的顺序排查,多数问题都能自己解决。作为喷砂设备制造厂家,新瑞在出厂前会对每台多枪设备做联动调试和参数锁定,交付时附完整参数表;设备使用中遇到不同步问题,也可联系厂家技术支持,远程指导或上门校准,让设备始终保持最佳喷砂状态。