
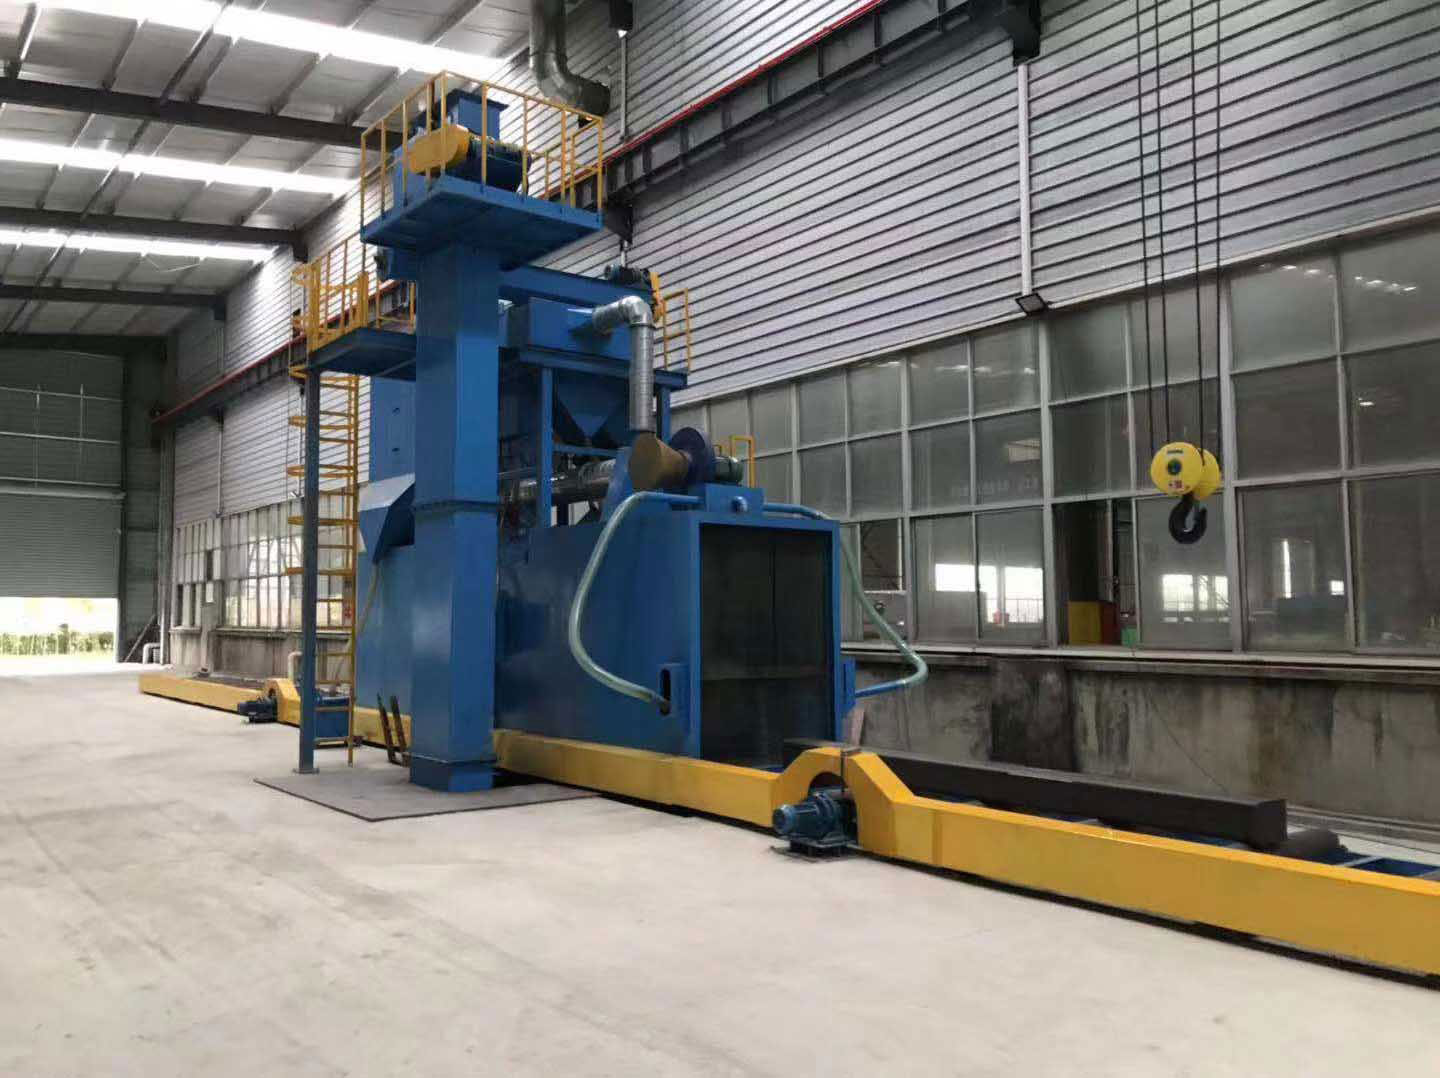
自动喷砂机喷枪走位调试技巧,喷砂不均匀这样解决
很多客户在使用自动喷砂机时,常会遇到工件表面喷砂厚薄不一、局部露底、部分区域砂料堆积发白的问题,大多不是设备本身故障,而是喷枪走位参数没有匹配工件和工艺。下面结合现场实操经验,分享喷枪走位的调试方法,快速改善喷砂不均缺陷。
首先先判断喷砂不均的类型,方便精准调整。常见分为几种:条状不均匀,多是喷枪行走速度不稳、喷枪间距不对;局部漏喷,一般是行程覆盖不到位、角度偏移;局部过喷发白,多是喷枪在该区域停留时间过长。调试前先做好基础检查:确认喷枪固定支架无松动、同步传动机构无卡顿、气源压力稳定、磨料出料顺畅,除尘系统正常,排除气源、砂料、机械松动带来的干扰,再进行走位调试。
喷枪行走速度是核心参数。速度太快,砂料击打时间不足,会出现喷砂偏浅、漏喷;速度太慢,砂持续叠加击打,容易过喷、表面发黑发白。常规调试思路:先设置一个基准速度试喷,观察表面效果。金属除锈、去氧化皮,速度适中;表面哑光美化、轻打毛,可适当加快;厚层涂层清理、重除锈,降低行走速度。如果工件不同区域要求不一样,可以利用分段变速功能,对重点加工区域单独放慢走位速度。
其次是喷枪摆幅、摆动频率调试。往复摆动式喷枪,摆幅不能过大或过小。摆幅太小,喷枪覆盖范围窄,相邻喷道衔接不足,中间会留下未喷砂的条纹;摆幅过大,喷枪两端换向时会短暂停留,工件两头容易过喷。调试标准:相邻两道喷砂区域要有合理重叠量,一般重叠1/3喷幅为宜。摆动频率和行走速度要匹配,速度快同步调高摆动频率,避免出现一道道清晰的喷枪纹路。
喷枪角度、高度与间距调整同样关键。喷枪推荐常用喷射角度70°~90°,垂直击打除锈效率高;需要柔和哑光效果,可倾斜30°~60°。同一组多把喷枪,高度、角度要保持一致,高低不一直接造成色差。喷枪到工件的距离也要统一,距离越远砂料冲击力衰减越快,喷砂偏浅;距离过近冲击力大、容易过喷,还会造成砂料反弹干扰。多枪排布时,喷枪之间预留合适间距,防止砂流互相干涉对冲。
行程限位与换向点优化,解决工件头尾喷砂异常。不少工件两端喷砂效果差,是因为喷枪刚好在工件边缘换向,换向停顿造成局部过喷。调试时把换向限位向外延伸,让喷枪在工件外部完成加减速和换向动作,保证喷枪经过工件本体的时候是匀速稳定运动状态,工件首尾喷砂效果和中间保持一致。
试喷校核与微调流程。所有参数初步调好后,拿同材质样品试喷一块,静置观察喷砂均匀度。出现纵向条纹,优先调摆动频率和喷幅重叠量;一边深一边浅,检查喷枪是否歪斜、支架有没有偏移;局部斑块不均,排查是否有单把喷枪出料不稳。每次只改动一个参数,不要一次性同时调速度、摆幅、气压,方便定位问题根源,记录成熟参数保存到设备PLC,后续同批次工件直接调用。
最后是长期使用的预防维护。长期生产中,喷枪支架螺丝会震动松动、传动皮带间隙变大,走位精度慢慢跑偏,定期复查固定件、校准原点位置。喷嘴磨损后喷射形状会变形,也会造成喷砂不均,定期检查更换喷嘴,保证砂束规整。
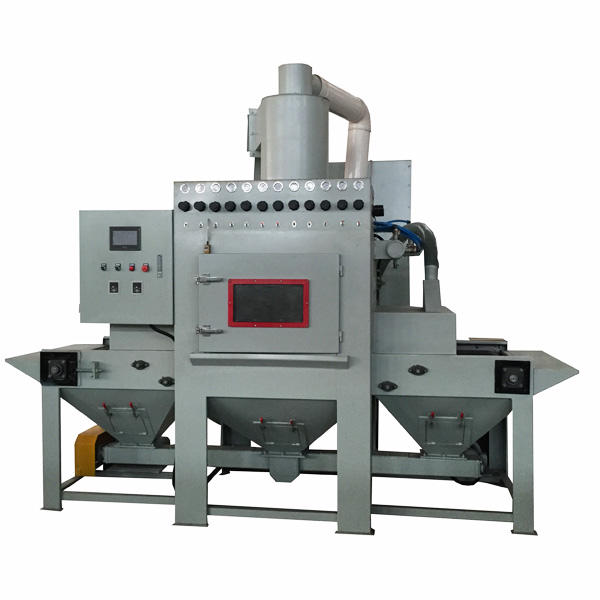
我们作为喷砂设备源头厂家,自动喷砂机支持喷枪多轴走位、分段调速、参数记忆功能,针对各类工件喷砂工艺提供上门调试指导,帮助客户稳定喷砂质量,减少返工,提升生产效率。