
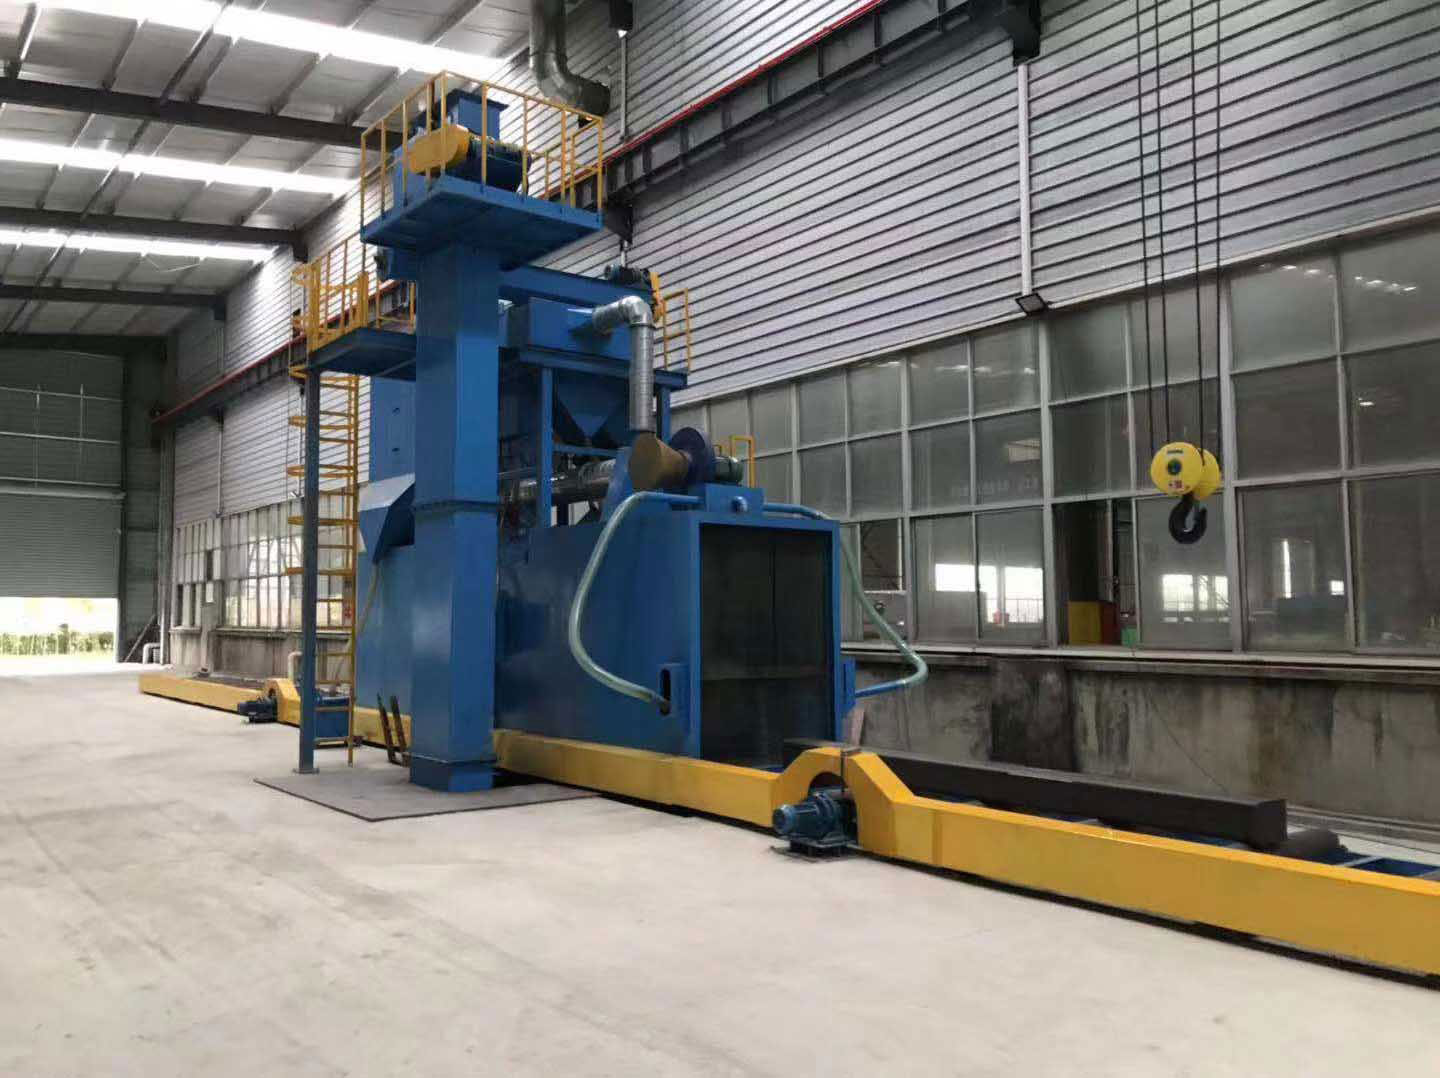
玻璃喷砂出现划痕,自动喷砂机磨料与压力调试
玻璃材质质地脆、表面敏感度高,喷砂加工时很容易出现不规则划痕、划伤,轻则外观不合格,重则工件直接报废。很多厂家遇到这类问题,第一时间排查设备喷枪,却忽略了磨料选型和喷砂压力匹配,这也是玻璃喷砂划痕高发的核心原因。下面从划痕成因、磨料选用、压力调试、配套工艺调整几个方面,给大家一套可落地的排查调试方案。
先分清划痕的两种类型,方便精准定位问题。一种是深且线条笔直的硬性划伤,大多是磨料里面混有大颗粒、杂质、破碎粗砂;另一种是细密均匀的擦痕、雾面不均划痕,一般是喷砂压力过大、喷枪距离过近、砂料循环破碎过度导致。玻璃喷砂追求细腻均匀的哑光磨砂效果,对磨料硬度、颗粒完整度要求远高于金属工件,不能直接沿用钢材喷砂的参数。
磨料选型与管控是第一道防线,也是预防划痕最关键的一步。玻璃喷砂优先选用玻璃珠,硬度适中,撞击后形成柔和的撞击效果,不容易切削划伤玻璃表面;不建议直接使用白刚玉、棕刚玉这类高硬度磨料,刚玉颗粒棱角锋利,极易刮出明显划痕。如果客户有特殊粗糙度要求必须用其他磨料,要选择球形度好、棱角钝化的型号。 同时要做好磨料筛分管理:新砂投入前加装分级筛,过滤掉结块、超大颗粒;设备配套的除尘分选系统要正常运行,及时把粉碎过细、破碎尖角砂分离排出。随着循环使用,磨料会不断破碎产生尖角碎粒,碎砂积累到一定量就要定期补新砂、更换旧砂,避免破碎砂持续划伤工件。另外磨料储存环境要干燥,防止结块,结块砂出料时形成集中砂流,也会造成条状划痕。
喷砂压力循序渐进调试,严禁高压试喷。玻璃喷砂属于低压加工工艺,初始调试建议从低压力起步,常规调试区间0.2–0.4MPa,不要直接开到0.5MPa以上。调试顺序遵循先低压试板、再逐步升压的原则:取同批次备用玻璃试板,固定喷枪角度、行走速度、枪距,0.2MPa先试喷,观察砂面细腻度;如果磨砂效果偏浅、透光太强,每次小幅上调0.02–0.03MPa,每调一次都换新试板确认,直到达到客户需要的哑光效果。 压力过高带来的不只是划痕,还容易造成玻璃崩边、表面微裂纹,后期存放使用时出现自爆风险。自动喷砂机还要检查调压阀、砂阀稳定性,压力忽大忽小,会在工件表面留下深浅不一的划痕带。
配套参数协同调整,巩固调试效果。喷枪推荐距离控制在150–250mm,垂直或者小角度倾斜喷射,尽量不要大角度斜冲;喷枪行走速度不能过慢,同一位置长时间停砂,局部冲击过载,也会产生划痕和凹坑。检查喷枪内部衬套是否磨损,衬套破损后砂料在枪内紊流,出料不均,会形成条状划痕;同时检查回收管路,防止大块碎玻璃、杂质回流混进磨料仓。
调试完成之后,需要建立标准作业参数卡,同一批次玻璃工件固定一套磨料、压力、枪速参数。生产过程定时抽检工件表面,定期清理分选筛、更换老化衬套,持续监控磨料状态。
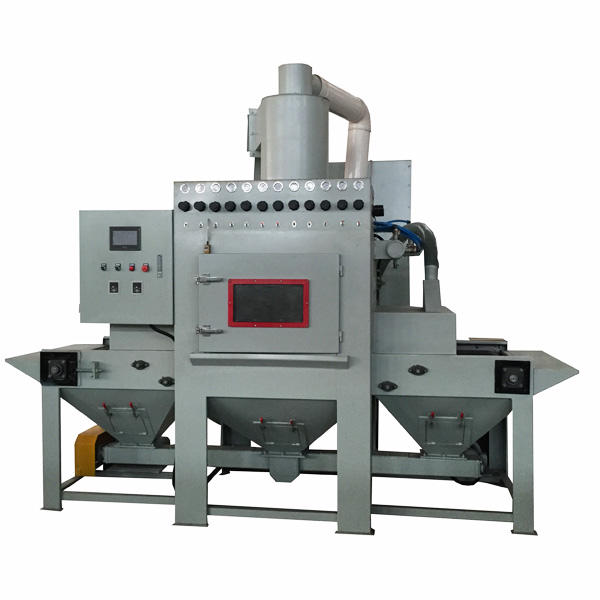
我们的自动喷砂机针对玻璃喷砂场景做专项适配,可选配精细分级砂料回收系统、精密稳压调压组件,支持多段压力程序预设,适配装饰玻璃、工艺玻璃、镜片磨砂等多种加工需求,可根据工件尺寸、产能需求做非标定制,帮助客户稳定把控喷砂品质,减少划痕不良,降低玻璃报废损耗。