
喷砂房喷砂后工件返锈,环境湿度管控办法
很多客户都会遇到一个棘手问题:工件刚在喷砂房完成除锈,表面达到理想粗糙度,还没来得及喷涂就快速返锈,白白浪费喷砂工时、磨料成本,甚至直接造成工件报废。工件喷砂后属于高活性新鲜金属基面,空气中水分是诱发返锈的核心因素,湿度管控就是解决该问题的关键。
喷砂房内部环境复杂,磨料循环、除尘排风、外部空气流入都会带来湿度波动,只靠简单开窗通风很难稳定控制。我们先理清返锈的判定标准:普通碳钢工件喷砂后,环境相对湿度高于60%时,锈蚀风险明显上升;湿度持续超过70%,短时间内就会出现浮锈。同时工件本身温度低于环境露点温度,水汽凝结在金属表面,会加速锈蚀产生,这也是容易被忽略的诱因。
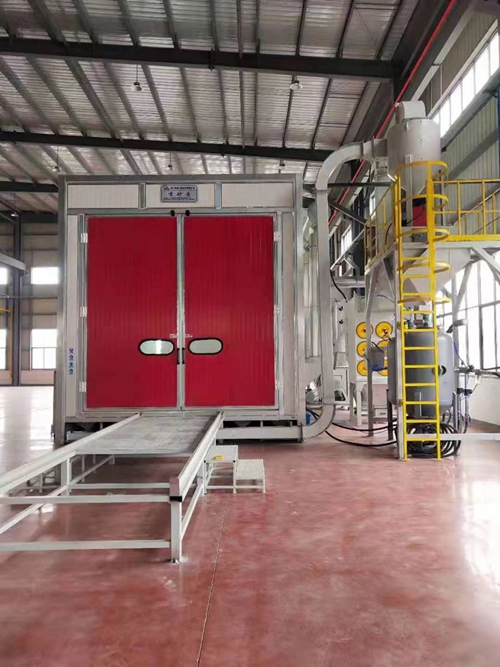
第一,做好喷砂房密闭与进风除湿改造,从源头降低空气含水量。喷砂房壳体、检修门、观察窗、输送通道缝隙要做好密封,减少潮湿空气渗入。新鲜补风系统增加除湿机组,优先选用冷冻除湿或者转轮除湿设备,把送入房内空气的湿度预先处理达标。不要直接引入雨天、大雾天气的室外空气;阴雨高湿时段,关闭自然进风口,依靠闭环循环除湿系统维持内部工况。对于流水线式喷砂房,进出料通道加装风幕,阻隔外部潮湿空气随工件进出带入房体。
第二,规范排风与气流组织,避免房内局部积湿。不少喷砂房只注重除尘,忽略水汽排出。排风点位需要合理布置,集中抽取房内底部、死角区域的潮湿空气,保证房内气流均匀流动,杜绝湿气滞留死角。风机不要长时间启停,搭配湿度传感器联动变频控制,湿度超标自动加大排风、除湿功率,湿度达标后低负荷运行,兼顾控湿与能耗。同时除尘滤芯要定期检查,潮湿工况下滤芯容易板结堵孔,排风不畅会让水汽堆积在喷砂房内部。
第三,工件、磨料配套管控,减少内部湿气来源。磨料是容易藏水的重点,受潮磨料持续释放水汽,会不断抬高房内湿度。磨料仓、循环料斗做好防雨防潮,定期检测磨料含水率,潮湿磨料停止投入使用,必要时增加磨料烘干装置。工件入房前先检查,如果工件表面带积水、凝露,要提前吹干升温,不要直接送入喷砂房加工。工件喷砂完成后,缩短在房内的停留时间,及时转运至干燥的喷涂工区,转运通道同样做好防潮防护。
第四,建立湿度监测与应急处理流程。在喷砂房作业区多点布置温湿度、露点监测仪表,实时查看数据,推荐稳定控制相对湿度在40%–60%区间,工件表面温度高于露点3℃以上。一旦湿度超标,立即暂停喷砂作业,启动除湿、排风系统,等参数回落至合格范围再复工。高湿季节提前制定预案,梅雨、回南天可以增加备用除湿设备,降低批量工件返锈事故概率。
第五,辅助工艺方案兜底。如果现场条件有限,无法把湿度长期稳定控制在理想区间,可以配套使用短效除锈缓蚀剂,喷砂完成后薄涂在工件表面做临时防护,给喷涂工序预留缓冲时间。缓蚀剂选型要适配后续喷漆、喷塑工艺,不能影响涂层附着力。
作为喷砂设备生产厂家,我们可根据客户工件材质、场地条件、产能需求,配套定制喷砂房除湿、恒温控湿一体化改造方案,包含除湿机组、在线监测模块、自动联动控制系统,帮助客户稳定喷砂质量,杜绝喷砂后工件返锈问题,保障后道涂装附着力,减少返工损耗。